近日,陆丰核电6号机组的核心设备——反应堆冷却剂系统主管道焊接工作顺利完成。经严格无损检验,主管道26个焊口(含2个见证件)的渗透检验(PT)、射线检验(RT)与超声检验(UT)均一次合格。
主管道作为核电站的“主动脉”,连接反应堆压力容器、蒸汽发生器和主泵,其焊接质量直接关系到核电站长期运行的安全性与可靠性。6号机组焊接管理充分总结过往建设经验,在整体管控思路上进行优化提升,通过强化全过程质量意识,不断完善焊接管理统筹模式,全方位夯实焊接质量管控基础,实现焊接管理整体效能的持续改进。
本次焊接工作采用了先进的机械化TIG焊技术,焊接全过程由数字化系统监控,确保参数精准可控。在为期数月的施工中,陆丰核电项目团队克服了高温、复杂空间作业等挑战,严格遵守国家核安全法规及内部程序,严谨落实每一道施工工序,高标准、严要求推进焊接施工作业。
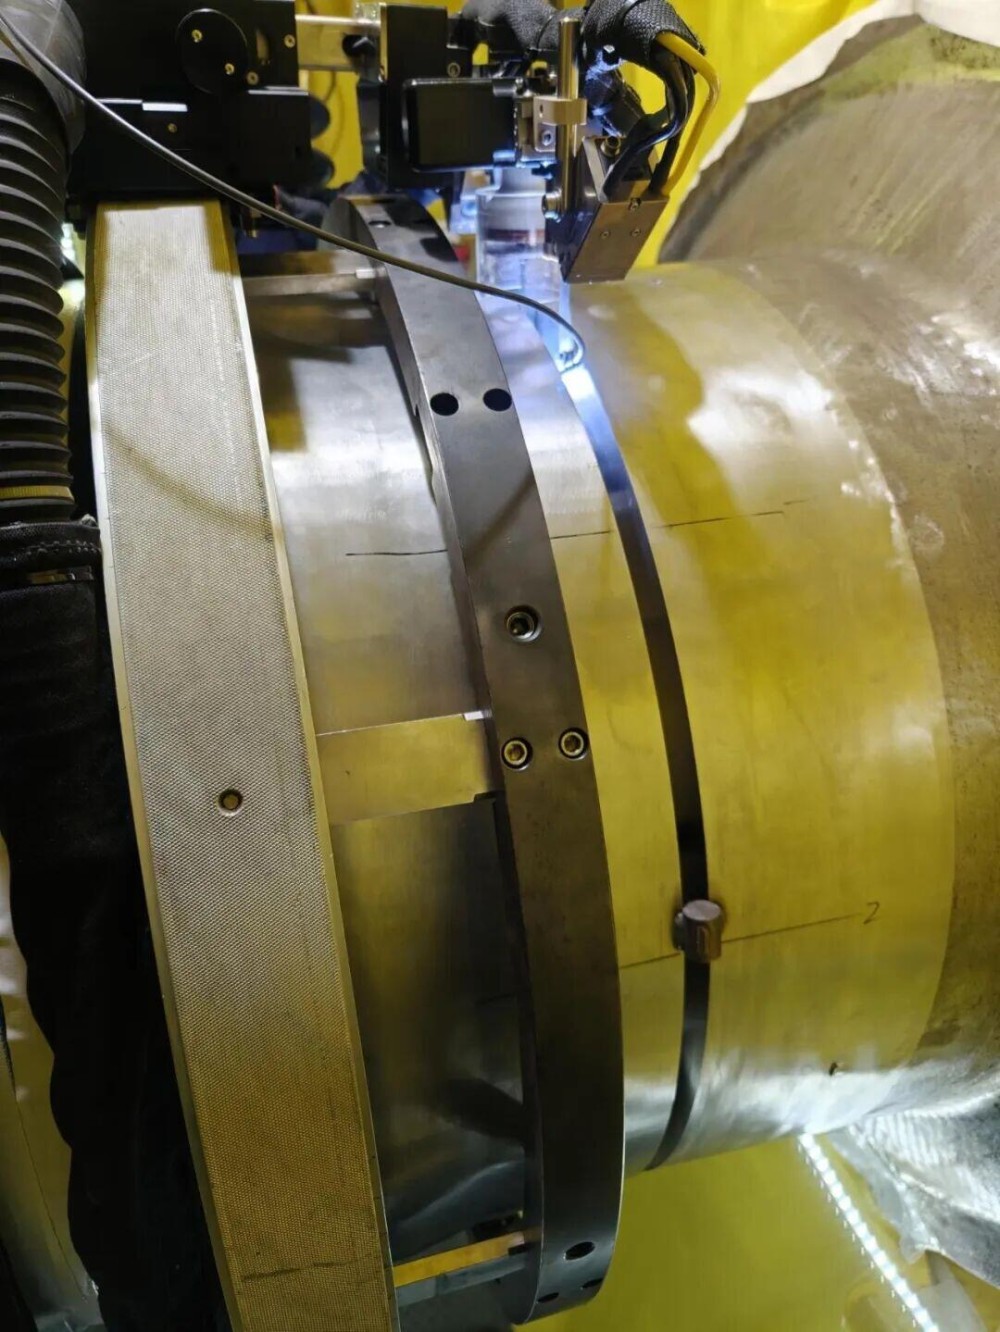
焊接完成后,陆丰核电项目团队严格按照程序进行无损检验,进行了100%渗透检验(PT)、100%射线检验(RT)及100%超声检验(UT)。检验结果显示,所有焊口无超标缺陷,一次合格率达到100%,充分验证了焊接工艺的成熟性与施工人员的高超技艺。主管道焊接的圆满成功及无损检验的全面合格,为后续调试工作奠定了坚实基础。陆丰核电项目团队将继续深入践行“严慎细实”工作作风,扎实推进焊接及无损检验工作,全力以赴保障陆丰核电项目建设高质量目标顺利实现。


